
新能源汽车多股铜线与不同平方铜线搭接:超声波线束焊接机的工艺突破与应用实践
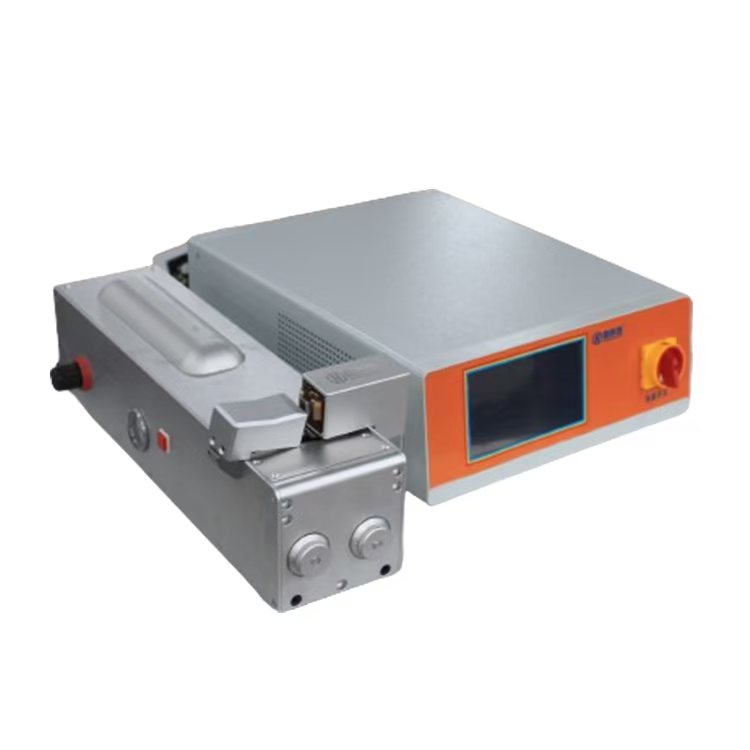
在新能源汽车"三电系统"(电池、电机、电控)的线束连接中,铜线搭接质量直接关系到整车的高压安全与能量传输效率。随着车型平台化、高压化趋势加速,多股铜线与不同平方铜线之间的搭接需求日益复杂——从电池包内部Busbar连接,到PDU(高压配电单元)、MCU(电机控制器)内部线束,再到充电座线束,几乎每一处高压节点都面临"不同线径、多股铜线、铜排/铜片"的混搭焊接挑战。
超声波金属焊接技术,凭借其独特的固态冶金结合机制,正在成为解决这一难题的核心工艺方案。
一、工艺痛:为什么传统方式"搞不定"新能源线束
新能源汽车高压线束普遍具备以下特征:
特征带来的挑战多股细铜丝绞合(如50mm²可能由数百根0.1mm细丝组成)传统压接易出现"散丝""虚压",接触电阻不稳定不同平方线混搭(如35mm²与16mm²、10mm²与6mm²)截面差异大,压接模具难以适配,锡焊热影响区损伤绝缘层铜排/铜片搭接(而非线对线)需要平面-圆柱面的异形接触,传统端子压接无法保证一致性大电流传输(200A~600A)连接点温升必须控制在极低水平,任何微电阻都可能导致热失控
传统冷压端子+螺丝固定的方式,在长期震动环境下存在松动风险;锡焊则因高温可能损伤XLPE(交联聚乙烯)或硅胶绝缘层,且焊点脆性大、抗疲劳性差。超声波焊接恰好弥补了这些短板。
二、超声波焊接如何解决"不同平方铜线搭接"难题
1. 核心原理简述
超声波金属焊接利用20kHz~40kHz高频机械振动,在电极压力作用下使两层或多层金属接触面产生周期性剪切摩擦。摩擦破除表面氧化膜后,纯净金属在固态下发生塑性流动与原子扩散,形成冶金结合——整个过程温度不超过金属熔点的35%~50%,属于典型的冷态焊接
2. 多股铜线搭接的关键控制参数
针对新能源线束的超声波焊接,设备需精确调控以下参数:
振幅与频率:匹配线径与材料。多股细线需要较大振幅以充分摩擦氧化层;大平方线则需更高能量输入。
焊接压力:压力不足导致摩擦不充分,压力过大则铜丝被压扁甚至断裂。不同平方线混搭时,压力需根据"较小截面线"的承载极限来设定。
焊接时间/能量:通常以"能量模式"控制(而非时间模式),确保每次焊接的能量输出一致,补偿线径波动带来的差异。
焊头(Sonotrode)设计:针对不同平方组合,焊头沟槽宽度、齿形需定制。例如35mm²+16mm²搭接,焊头工作面需覆盖较大线宽,同时沟槽深度适配较细线的嵌入。
3. 不同平方铜线搭接的工艺策略
实际生产中,常见搭接组合及应对策略:
搭接组合典型应用工艺要点大平方→小平方(如50→25mm²)电池模组主出线→分支线束先焊大线,再叠焊小线;或采用"阶梯式"铜片过渡多根细线→铜排BMS采集线→Busbar细线需预先扭紧或预成型,防止散丝;铜排表面需清洁无油污同平方多根并焊电机三相线并联控制总截面积不超过焊头有效面积,必要时分两次焊接铝线→铜片(异种金属)轻量化线束趋势超声波焊接可实现铝铜固态结合,但需严格控制焊接能量防止脆性金属间化合物过度生长
三、设备能力:新能源专用超声波线束焊接机的关键指标
一套成熟的新能源汽车线束超声波焊接设备,通常具备以下能力:
焊接范围:单根0.5mm²~120mm²,多根并焊可达200mm²等效截面
换能器功率:4000W~9000W(根据最大线径匹配)
闭环能量控制:实时监测振幅、功率、能量、位移,自动补偿线材差异
焊头寿命管理:钛合金或工具钢焊头,支持数十万次焊接;设备自动记录焊头使用次数并预警更换
在线检测:焊接完成后自动进行撕裂力测试或超声波探伤,不良品自动剔除
数据追溯:每点参数(能量、压力、时间、峰值功率)上传MES系统,满足IATF 16949追溯要求
四、典型应用场景
1. 动力电池包内部连接
电池模组之间的高压连接线(通常35mm²~95mm²)与Busbar铜片的搭接,是超声波焊接的典型场景。焊接点需承受车辆全生命周期的震动与热循环,超声波焊点的一致性远超传统压接。
2. 高压配电单元(PDU)
PDU内部汇集了来自电池、充电机、DCDC等多路线束,线径从6mm²到70mm²不等。超声波焊接可在紧凑空间内完成不同平方线的可靠搭接,且焊后高度低,便于整体封装。
3. 充电座线束
快充接口线束(如250A/500A液冷充电线)的端子搭接,要求极低接触电阻。超声波焊接的"零添加物"特性避免了焊锡氧化问题,长期可靠性更优。
4. 电驱系
电机三相输出线与控制器端子的连接,需承受高频电流脉动与机械震动。超声波焊接的抗疲劳性能在此类动态负载场景下表现突出。
五、行业趋势与展望
随着800V高压平台、SiC器件普及以及CTC(Cell to Chassis)电池底盘一体化技术的推进,新能源线束正朝着更高电压、更大电流、更紧凑空间的方向演进。这对超声波焊接提出了更高要求:
铝线束替代铜线束的轻量化趋势,将推动铝-铝、铝-铜超声波焊接工艺的进一步成熟
在线质量监控从"抽检"走向"全检",AI视觉+超声信号融合判定将成为标配
柔性化生产需求增长,焊接设备需支持快速换型(换模时间<3分钟),适应多品种小批量生产
 客服